技术分享阅读约 1 分钟
CCD 视觉补偿:为什么孔位偏移不再导致错铆
压铆前先测孔、再落点。视觉系统把孔位偏差实时换算成补偿值,配合压力曲线判定,异常在当前孔位即报警。
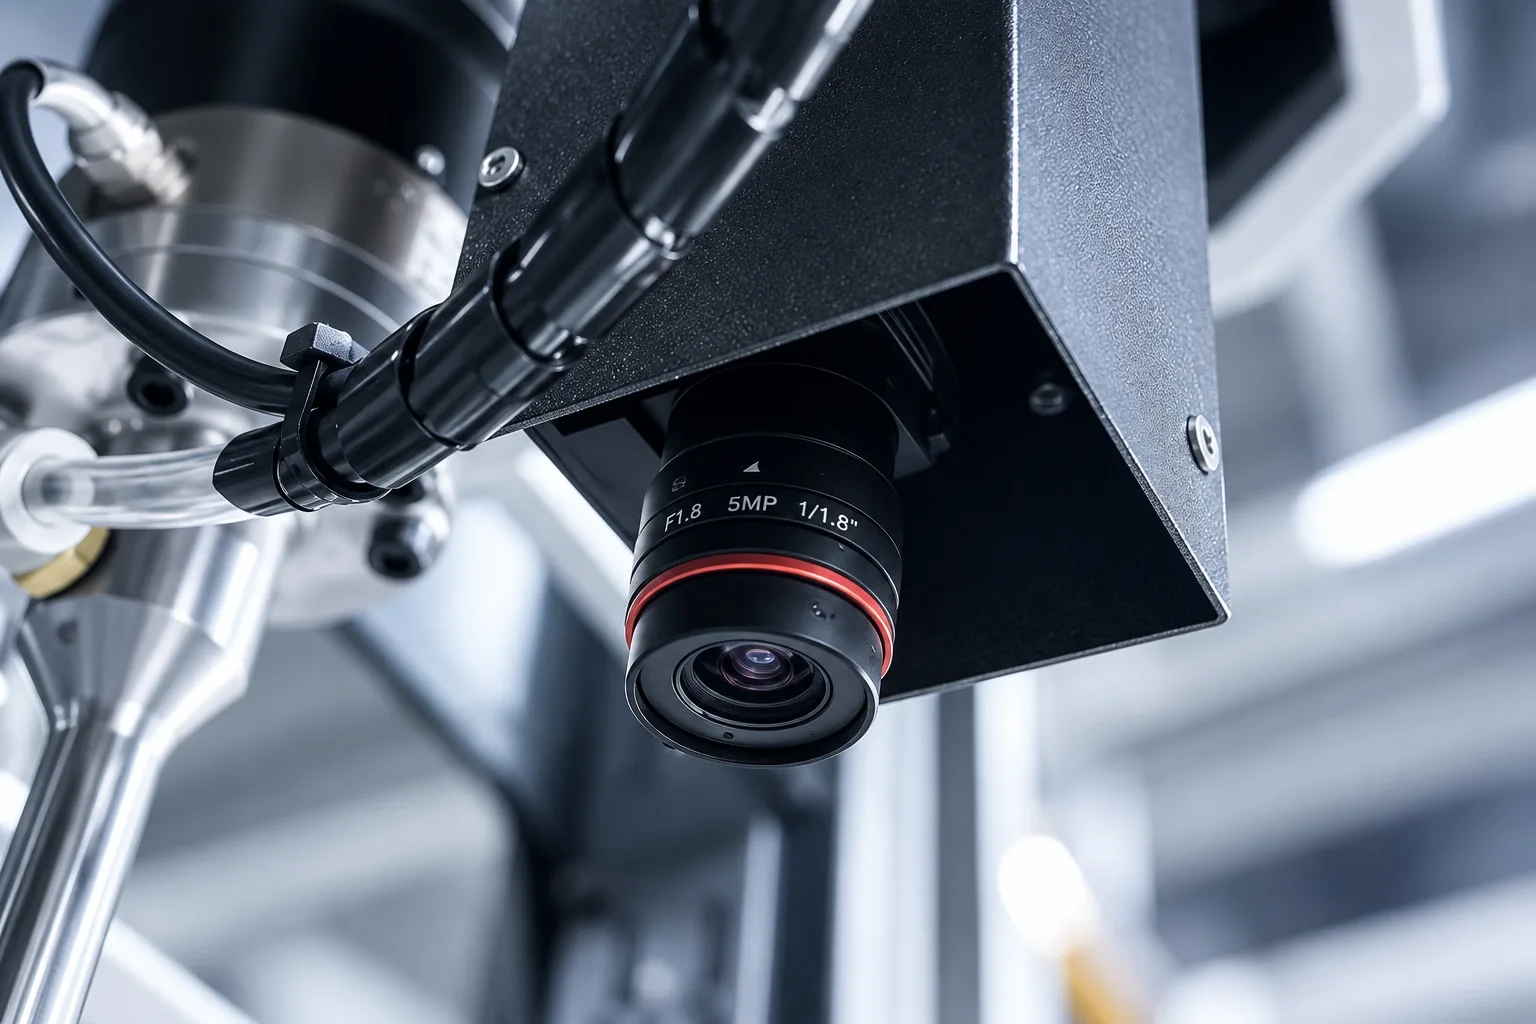
钣金件经过折弯与焊接后,孔位与理论坐标往往存在零点几毫米的偏差。传统压铆依赖夹具精度,偏差累积到一定程度就会出现压偏、压坏甚至漏铆。
先测量,再压铆
压铆轴移动到孔位上方后,CCD 先完成一次实时测量,控制系统根据测量结果自动设定补偿值,压铆轴按补偿后的坐标落点。
与压力监控联动
视觉负责位置,压力传感系统负责结果。两者联动后,材料公差、孔位偏移与取料失败都会在当前孔位触发报警停机,而不是流到下道工序才被发现。