压铆 · 视觉引导 · 自动换模
8C-0608-DP
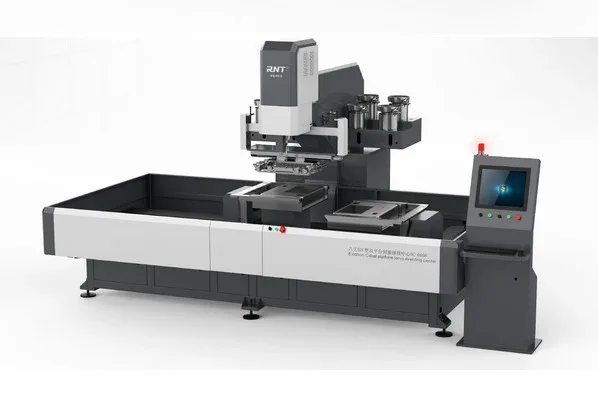
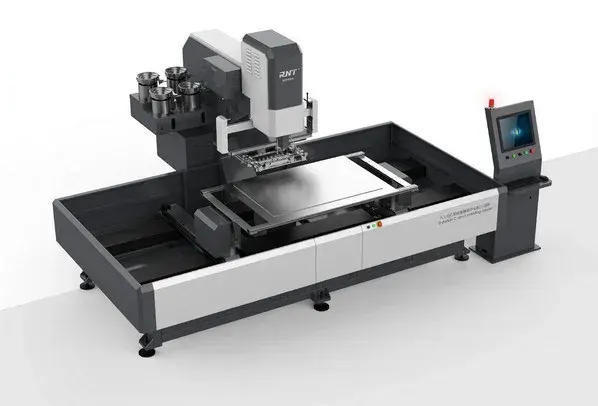
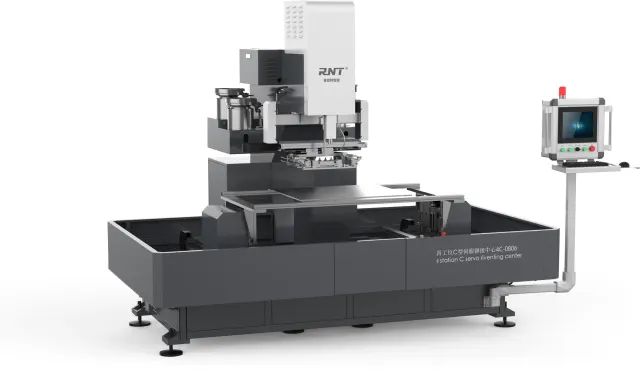
双工位铆接中心
双工位铆接中心:一侧装夹、一侧压铆,装夹时间与加工时间重叠,适合中小件的批量连续生产。
双工位
装夹与压铆并行
8 种
一次装夹可压规格
3 秒
自动换模
4 组
自动送料
产品描述
8C-0608-DP 将 CCD 视觉检测、运动控制与伺服压铆轴集成在双工位机身上。操作员在外侧工位装夹下一件工件时,内侧工位同步完成压铆,节拍显著优于单工位机型。
压铆前先由视觉系统测量孔位并自动补偿,压铆过程由压力传感系统全程监控,错铆、漏铆与孔位偏移在当前孔位即报警停机。
- 4 组振动送料器并行供钉,同一程序内可混装 8 种规格的压铆螺母与螺柱。
- 转塔式下模随紧固件同步切换,上下模自动换模在 3 秒内完成。
- 同一孔位连续三次取料失败自动停机并报警,避免漏铆流入下道工序。
- 每一次行程的压力曲线、孔位与判定结果均可按件导出。
详细参数
标注「待确认」的参数按工件方案最终确定| 机型 | 双工位铆接中心 |
|---|---|
| 工作台行程 | 600 × 800mm 级(待确认) |
| 压铆力量程 | 10kg – 6000kg |
| 压力控制精度 | 1kg(电动伺服闭环) |
| 压力监控 | 全行程实时监控,逐次记录压力曲线 |
| 程序存储 | 1,000,000 组 |
| 编程方式 | 图形化编程,10 分钟上手 |
| 数据接口 | 支持文件导出 / MES · SCADA 实时推送 |
| 适配紧固件 | M2 – M10 压铆螺母、螺柱、支撑柱及非标件 |
| 电源 | 待确认(按现场供电与配置确定) |
| 外形尺寸 / 重量 | 待确认(按机型配置提供图纸) |
需要了解 8C-0608-DP 的更多信息?
上传工件图纸或您的需求,团队进行专业评估并提供解决方案。